新闻详情
更多+
大口径光学元件面形控制:从抛光到镀膜的全流程精度链分析
作者:欧光科技 发表时间:2026-07-15 14:11:41
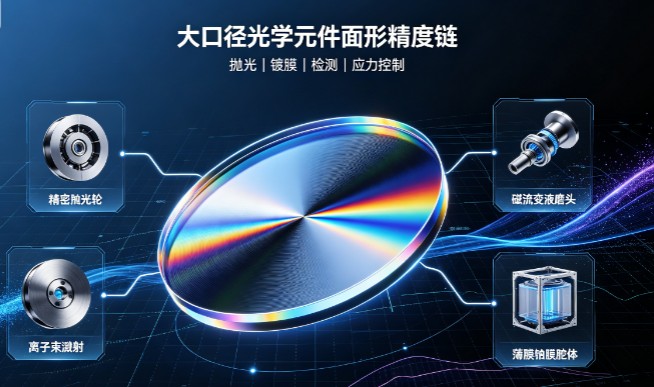
大口径光学元件的面形精度并非由单一抛光工序决定,而是覆盖材料制备、磨削、抛光、镀膜、检测的完整精度传递链条。径厚比的放大效应使得大口径元件对各环节误差高度敏感,镀膜残余应力常导致面形精度出现量级跳水。本文从精度链的物理本质出发,拆解抛光与镀膜环节的误差来源,分析三类典型精度链失效场景,并提出全流程管控的工程策略,为大口径高精度光学元件的制造提供系统性参考。
一、大口径元件精度链脆弱的物理根源
在光学制造领域,元件口径越大,面形精度管控难度呈非线性上升,核心影响因素为径厚比(D/t),即元件口径与厚度的比值。
小口径光学元件径厚比通常约为6:1,基底刚度充足,重力与装夹力对面形的影响可忽略不计;而大口径平板元件径厚比可达15:1以上,仅自身重力就会引发约0.05λ的面形弯曲,且基底对薄膜应力的抵抗能力随径厚比增大显著下降。
根据Stoney公式,镀膜后元件的面形矢高变化量与基底厚度的平方成反比。若元件口径翻倍而厚度未同步提升,镀膜后面形变化量将达到原有的4倍。径厚比如同误差放大器,将各工序的微小误差逐级放大,这是大口径元件精度链脆弱性的核心物理本质。
此外,元件的支撑方式(三点支撑、多点支撑、气浮支撑等)也会直接影响重力变形的幅度,是大口径元件加工与检测中必须考量的基础变量。
二、抛光工序:面形精度收敛的技术路径
抛光是面形精度形成的核心工序,不同工艺对应不同的误差频段与精度水平,需根据元件口径与精度要求组合形成阶梯式加工链。
2.1传统全口径抛光的应用边界
环形抛光、连续抛光等传统全口径抛光工艺,依靠抛光模与工件的相对运动,通过磨料的化学机械作用去除材料,在中小口径平面元件加工中技术成熟。现有研究显示,800mm×400mm平面元件经全口径环形抛光结合原位修正后,面形精度可优于λ/6。
但针对大口径、非球面元件,该工艺存在三大瓶颈:一是刚性抛光模与变曲率非球面的吻合度不足,易引发中高频误差;二是抛光模持续磨损导致去除函数随时间漂移,加工确定性下降;三是边缘接触面积突变引发的“塌边”效应,口径越大边缘面积占比越高,该问题越突出。
2.2CCOS:确定性加工的技术基础
计算机控制光学表面成型(CCOS)是确定性光学加工的开端,其核心原理是通过小工具头在工件表面逐点扫描,结合面形测量结果与去除函数反解各点驻留时间,实现定量材料去除。
CCOS实现了面形的可控收敛,但小工具特性带来两大局限:一是大口径元件加工周期长,单元件加工可达数十小时;二是小工具去除形成的高斯型去除坑周期性排列,会产生空间频率0.03~8mm⁻¹的中频波纹误差。该误差无法通过PV值直接体现,却会引发小角度散射、光束调制,在高功率激光系统中甚至可能诱发非线性自聚焦,造成下游元件损伤。
2.3MRF+IBF:高精度加工的主流组合方案
磁流变抛光(MRF)与离子束抛光(IBF)是当前高精度光学加工的核心技术,二者搭配形成从高效修形到终极精修的完整链路。
磁流变抛光(MRF):利用磁场作用下磁流变液形成的柔性磨头实现材料去除,不存在刚性工具的吻合度问题,且磨头无磨损、去除函数高度稳定,具备加工效率高、无亚表面损伤的优势,是中低频面形修正的主力工艺。目前商用设备已可支持2~4m口径元件加工,工程案例中Φ340mm石英透镜经MRF修形后,面形PV可收敛至0.172λ。其局限性在于对凹曲面曲率半径有最低要求,且路径规划不当仍会产生中频波纹,可通过螺旋扫描等路径优化方案从机理上抑制该问题。
离子束抛光(IBF):在真空环境下通过离子束轰击实现原子级材料溅射去除,具有非接触、无亚表面损伤、无边缘效应、去除函数接近理想高斯分布的优势,是面形终极精修的核心手段。但其材料去除率极低,大口径元件单轮加工需数天,仅适合在面形收敛至λ/10~λ/20后进行纳米级终修。
行业内成熟的大口径高精度加工链路为:粗磨→精磨→CCOS初抛(PV收敛至微米级)→MRF修形(PV收敛至λ/10~λ/20)→平滑抛光控制中频误差→IBF终修(RMS收敛至λ/50~λ/100)。各工序在误差频段上形成互补:CCOS修正低频误差,MRF覆盖中低频,平滑抛光抑制中频,IBF实现高频收敛与终极精度提升。
2.4亚表面损伤:隐性的精度隐患
磨削与精磨阶段,金刚石磨料会在玻璃表面形成亚表面微裂纹层,若抛光阶段未完全去除,将成为精度链上的隐性损伤源。一方面,亚表面损伤会降低元件的激光损伤阈值;另一方面,镀膜加热等后续工序会引发残余应力释放,造成面形漂移。
研究表明,熔石英元件经磁流变抛光后产生的表面波纹结构会提升光热吸收,降低激光损伤阈值;通过低应力CCOS+IBF组合工艺去除波纹与亚表面损伤后,元件光热吸收从0.736ppm降至0.124ppm,激光损伤阈值可从6.3J/cm²提升至7.4J/cm²。
三、镀膜工序:残余应力引发的精度损耗
镀膜是精度链中最易出现精度跳水的环节,抛光阶段收敛至λ/50的面形,经镀膜后可能退化至λ/10水平,核心诱因是薄膜残余应力。该误差无法通过膜厚监控实时捕捉,甚至会在镀膜完成数周后逐步显现,造成元件“隐形报废”。
3.1薄膜应力的构成与特性
薄膜总残余应力由热应力与本征应力两部分线性叠加而成:
热应力:源于膜层与基底热膨胀系数(CTE)的差异。镀膜过程中基底温度通常为200~300℃,冷却至室温时膜层与基底收缩量不一致,进而产生应力。热应力可通过材料参数理论计算,相对可控。
本征应力:由薄膜沉积过程中的原子聚集形态、晶格缺陷、柱状结构与界面错配引发,与沉积速率、工作气压、离子轰击能量等工艺参数强相关,同一设备、同一膜系的不同批次也可能出现显著波动,是镀膜应力管控的核心难点。
按应力方向可分为两类:张应力会使膜层产生收缩趋势,带动基底向膜层方向弯曲,严重时引发膜层龟裂;压应力会使膜层产生膨胀趋势,带动基底反向弯曲,严重时导致膜层起泡、脱落。两类应力过量均会造成面形畸变。
3.2应力变形的量化与多层膜累积效应
Stoney公式是量化镀膜应力与面形变形关系的核心工具,经平板理论修正后,可通过镀膜前后基底曲率半径的变化计算薄膜残余应力。该公式是镀膜应力管理的理论基础,可用于变形预测与预补偿量计算。
但Stoney公式基于膜厚远小于基底厚度、应力均匀分布、变形各向同性等理想假设,在大口径多层膜系统中,多层膜应力呈非线性叠加,公式的预测精度存在明显局限,仅依靠理论计算的预补偿方案成功率不足30%。
大口径光学元件常用的高反膜可包含数十至上百层交替介质膜,各膜层应力累积后等效压强可达十几吨每平方米。有限元仿真显示,3000mm口径主镜镀膜过程中,反射膜生长热应力会引发镜面变形,且边缘区域应力集中更显著,易出现膜层剥落;同时元件自身重力变形也会影响镀膜均匀性,需配套重力消除方案。
四、精度链断裂的三类典型工程场景
场景一:理论预补偿量偏差
某项目Φ120mm熔石英平板元件,要求镀膜后面形PV≤λ/10。工程师通过Stoney公式计算镀膜变形量,在抛光阶段预制反向面形进行预补偿,最终镀膜后面形偏差达0.15λ,方向符合预期但量级偏差显著。
核心原因在于Stoney公式假设应力均匀分布,但实际多层膜应力存在径向梯度,且镀膜过程中基底升温会引发残余应力重新分布,同批次元件的变形量差异可达10%。该类场景的优化方向为:先通过同工艺小样片完成实验标定,再将修正后的模型应用于大口径元件。
场景二:应力时效引发的滞后超差
某批次Φ150mm透镜出厂时面形PV均≤λ/20,客户收货一个月后复测,超半数元件面形漂移至λ/10以外。
该现象源于薄膜的应力时效:传统电子束蒸发制备的膜层孔隙率约5%,柱状晶之间的微孔会随时间吸收环境水汽发生膨胀,导致膜层应力状态缓慢变化,该时效过程可持续数天至数周。因此镀膜后不能仅依赖即时检测,需建立24h、72h、7d的多时间节点复测机制,绘制应力弛豫曲线。
场景三:背面修正补偿过量
在某滤光片面形管控项目中,采用背面镀制SiO₂修正层的方案抵消正面膜层应力变形,按经典Stoney公式计算修正层厚度后,元件面形出现反向超差,由压应力变形转为张应力变形。
该问题的根源是元件个体的初始残余应力存在差异,镀膜过程的温度波动也会导致应力分布变化,统一的修正参数无法适配所有元件。该方案需通过多片小样片实测标定修正模型,才能保障补偿精度。
五、全流程精度链管控的工程策略
5.1抛光端:按频段分工,逐级收敛
抛光阶段需建立全频段误差管控体系,针对不同空间频率的误差匹配对应工艺,避免单一工艺解决所有问题:
低频误差(整体面形偏差、像散、球差等):以CCOS与MRF为主,实现高效收敛;
中频误差(加工波纹、卷积残差等):通过优化MRF扫描路径(螺旋路径、伪随机路径等)搭配平滑抛光工艺进行抑制;
高频误差(表面粗糙度):以IBF终修实现原子级平整,同时避免引入新的亚表面损伤。
5.2镀膜端:建立四步闭环应力管理体系
镀膜应力管控需构建“测量-建模-沉积-验证”的完整闭环,从源头降低应力对面形的影响:
1.应力测量:通过激光干涉仪检测镀膜前后的面形变化,反推膜层残余应力,作为工艺调整的基础数据;大口径元件无法直接测量曲率时,该方法更具工程实用性。
2.膜系建模优化:在膜系设计阶段将总应力作为优化约束,利用不同膜料的应力互补特性(如TiO₂呈张应力、SiO₂呈压应力)优化净应力,建立“温度-速率-气压-离子辅助沉积功率”的工艺参数窗口,锁定低应力工艺区间。研究显示,在高反膜最外层增加应力补偿层,可将残余应力从-62MPa降至-39.7MPa,面形变化量可控制在0.004λ。
3.沉积过程管控:引入统计过程控制(SPC)实时监控关键参数漂移;针对厚膜需求采用分层沉积+缓冲层策略,每层厚度≤0.5μm,子层间插入3~5nmSiO₂缓冲层打断柱状晶连续生长,可降低总应力30%~50%。
4.成品验证:开展-40℃~+85℃温度循环测试考核膜层可靠性,同时落实镀膜后24h、72h、7d的多时间节点面形复测,监控应力时效趋势。
5.3多维度补偿技术方案
当膜系优化无法将应力降至管控要求时,可搭配补偿技术,主流方案包括三类:
预补偿抛光:抛光阶段预制与镀膜变形反向的面形,原理简单但需小样片标定提升精度;
背面修正层:在元件背面镀制应力补偿膜,抵消正面膜层的变形影响,适合光谱特性允许的元件;
主动应力调控:通过调整膜层厚度调制比,在不增加膜层数与额外工序的前提下实现应力动态补偿,是当前行业的前沿技术方向。
5.4检测端:全流程面形跟踪追溯
精度链管控需建立全流程检测机制,覆盖各工序节点,明确每一环节的误差输入与输出:
磨削后:通过轮廓仪或接触式测量确认面形收敛趋势;
各阶段抛光后:通过干涉仪、粗糙度仪检测对应频段的误差水平;
镀膜前:复测面形建立基准数据,区分抛光残余误差与镀膜引入误差;
镀膜后:完成即时检测与多时间节点时效检测。
完整的检测数据链是精度超差后追溯原因、优化工艺的核心基础,缺失任一环节都会形成精度盲区。
大口径光学元件的面形控制是一项系统工程,精度链上各环节的误差相互耦合、逐层传递,无法通过单一工序的极致优化实现最终高精度。只有建立覆盖材料、加工、镀膜、检测的全链条管控体系,实现各工序的误差互补与闭环反馈,才能突破精度瓶颈,保障大口径光学元件的性能与可靠性。
更多文章
更多+
-
离轴 MTF 与全视场测量:镜头质量不能只看中心欧光科技 · 光学传递函数测量离轴 MTF 与全视场测量:镜头质量不能只看中心轴上 MTF只是起点离轴 MTF视场边缘质量子午/弧矢两个方向分量全视场质量矩阵一
-
光学玻璃体缺陷检测:条纹、气泡与夹杂物很多光学加工者有一个惯性思维:拿到一块抛光好的玻璃,面形 PV 合格、透过率达标,就认为这块料没问题了。但光学玻璃的质量远不止表面面形——玻璃内部还藏着一类"体缺陷"(bulk defects),它们不影响面形,却会散射光、引入波前畸变、甚至在激光或高能应用里成为损伤起点。
-
面型测量和波前测量是一回事吗?一文讲清两者区别一、两个常见的光学检测概念在光学加工和镜头检测中,'面型测量'和'波前测量'是两个经常被提到的术语。很多人会把它们混为一谈——都是用干涉仪测,都出PV值和RMS
-
中心偏测量:镜头装调中最容易被忽视的关键环节一个镜头通常由多片透镜组成。理想状态下,每片透镜的光轴应该与镜头的机械轴(安装基准轴)完全重合。但在实际装调过程中,由于加工误差、装配偏差,每片透镜的光轴都会有不同程度的偏移——这就是中心偏(Center偏差,也称Decenter)。
-
偏振度与消光比测量: 光的"方向性"怎么量化激光、LCD、偏振通信都依赖'光的振动方向'——这个看不见的属性,用偏振度和消光比来打分偏振度偏振光占比消光比偏振纯度指标检偏器正交探测法波片相位延迟测量一、偏
声明:此篇为欧光科技原创文章,转载请标明出处链接,以上文章或转稿中文字或图片涉及版权或法律等问题,请及时联系本站,我们会尽快和您对接处理。